

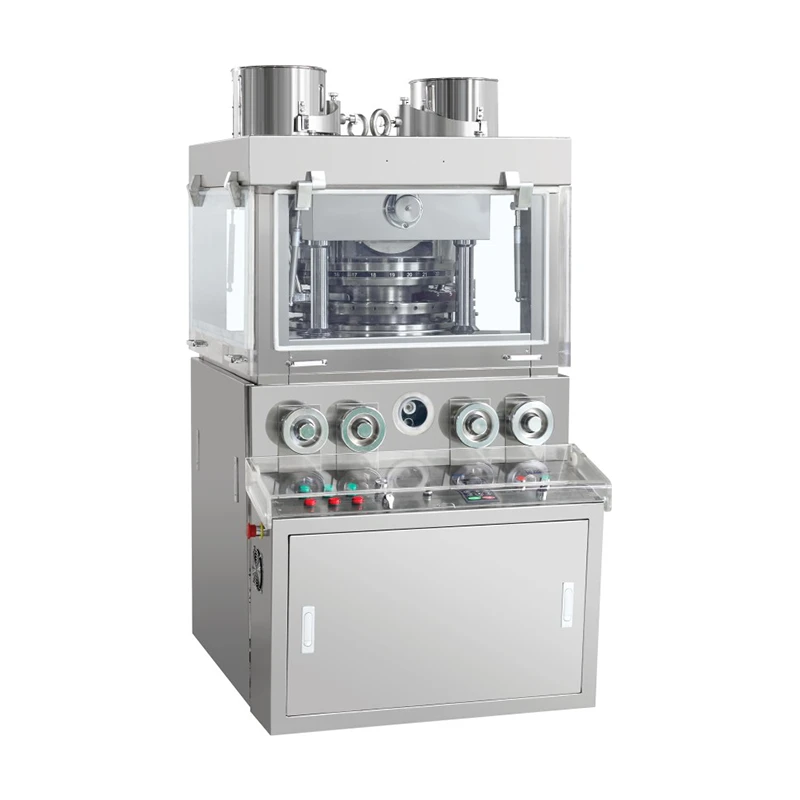
Аутоматска преса за таблете велике брзине се углавном користи у фармацеутској, хемијској, прехрамбеној, електроници, металургији, дневним потрепштинама и другим индустријама. Ова машина може да пресује различите грануларне сировине у округле таблете, таблете специјалног облика, таблете за цртане филмове, таблете за двострано позиционирање и гравирање, двобојне таблете итд.
1. Систем преноса турбинске кутије
Свакодневно проверавајте дно турбинске кутије, крајњи поклопац пужа и прозор за посматрање нивоа уља на цурење уља, цурење уља и абнормалну буку.
Теоретски, мазиво турбинске кутије требало би да се мења сваких 2000 сати или годину дана рада потпуно аутоматске брзе пресе за таблете.
2. Систем подмазивања
Свакодневно проверавајте да ли постоји цурење уља или цурење уља на дну пумпе за танко уље и пумпе за суво уље; ручно подмазати, проверити да ли се пумпа за подмазивање креће и да ли има уља за подмазивање на одговарајућем месту за подмазивање како би се спречило блокирање цеви за уље за подмазивање; редовно проверавајте ниво уља у пумпи за подмазивање, ако је нижи од линије ниске скале, потребно је ручно додати уље за подмазивање.
3. Ваљак за притисак и систем за подешавање дозирања
Систем за подешавање потисног ваљка: свакодневно проверавајте да ли је површина потисног ваљка изгребана и да ли постоји било каква ненормална бука током рада, и редовно проверавајте да ли је откуцај потисног ваљка превелик, стандардни удар је мањи или једнак { {0}}.01 мм; Користите подлогу за подешавање нуле од 9 мм за калибрацију нуле.
Систем за подешавање мерења: свакодневно проверавајте површину шине за дозирање, да ли је заштитна шина за мерење изгребана и да ли постоји ненормална бука у раду. Користите мерач за мерење заштитног зазора шине.
Размак између заштитне водилице за дозирање и доњег пробоја је 0.10-0.15 мм. Ако је положај пуњења нетачан, потребно је користити подлогу за подешавање нуле од 9 мм на месту мерења да бисте поново поставили нулу.
4. Систем доњих шина аутоматске брзе преса за таблете
Свакодневно проверавајте да ли је радна површина вођице за избацивање и вођице за заштиту од избацивања истрошена и да ли се чује ненормална бука током рада; редовно проверавајте да ли је размак између вођице за заштиту од избацивања и матрице ({{0}}.10-0.15) мм, а вођица за избацивање је неопходна да би горња матрица била виша од штанцања тањир. (0.2~0.3) мм.
Напуните водилицу да проверите да ли је крива истрошена или не и потврдите да је инсталација на месту.